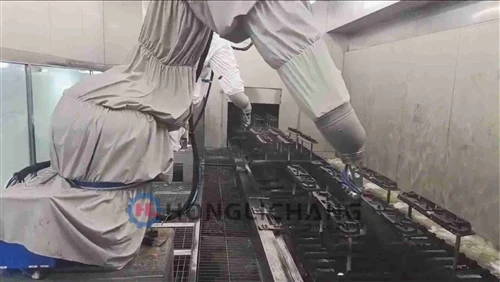
Как поставщик линий УФ-покрытия, мне выпала честь стать свидетелем преобразующей силы этих систем в различных отраслях промышленности. Технология УФ-покрытия предлагает множество преимуществ, включая быстрое отверждение, высокий глянец и превосходную долговечность. В этом сообщении блога я поделюсь идеями о том, как программировать систему управления линией УФ-покрытия, что является важным аспектом, обеспечивающим оптимальную производительность и эффективность.


Понимание основ работы линии УФ-покрытия
Прежде чем углубляться в программирование, важно понять компоненты линии УФ-покрытия. Типичная линия УФ-покрытия состоит из нескольких ключевых частей: системы нанесения покрытия, секции сушки и отверждения с УФ-лампами, конвейерной системы для перемещения заготовок и системы управления, которая управляет всем процессом.
В системе нанесения покрытия могут использоваться различные методы, такие как напыление, нанесение валиком или наливное покрытие, в зависимости от типа заготовки и желаемой толщины покрытия. УФ-лампы излучают ультрафиолетовый свет, который инициирует химическую реакцию в УФ-отверждаемом покрытии, вызывая его быстрое затвердевание. Конвейерная система транспортирует заготовки через зоны нанесения покрытия и отверждения с контролируемой скоростью.


Роль системы управления
Система управления является мозгом линии УФ-покрытия. Он управляет скоростью конвейера, интенсивностью УФ-ламп, расходом материала покрытия и другими параметрами. Правильно запрограммировав систему управления, вы сможете добиться стабильного качества покрытия, минимизировать отходы и повысить производительность.
Шаг 1: Определите требования
Первым шагом в программировании системы управления является определение конкретных требований вашей линии УФ-покрытия. Учитывайте следующие факторы:
- Размеры и типы заготовок: Для разных заготовок может потребоваться разная толщина покрытия, скорость конвейера и время воздействия ультрафиолета. Например, для небольшой плоской заготовки может потребоваться другой метод нанесения покрытия, чем для большой заготовки неправильной формы.
- Свойства материала покрытия: На программирование влияют вязкость, время отверждения и другие свойства покрытия, отверждаемого УФ-излучением. Некоторым покрытиям для правильного отверждения может потребоваться более высокая интенсивность УФ-излучения или более длительное время воздействия.
- Объем производства: Если у вас высокопроизводительная производственная линия, вам может потребоваться оптимизировать скорость конвейера и время цикла, чтобы максимизировать производительность.
Шаг 2. Выберите правильный ПЛК (программируемый логический контроллер)
ПЛК — это широко используемое устройство управления в промышленной автоматизации, включая линии УФ-покрытия. При выборе ПЛК учитывайте следующее:
- Емкость ввода/вывода (I/O): Убедитесь, что ПЛК имеет достаточно точек ввода/вывода для подключения всех датчиков и исполнительных механизмов вашей линии УФ-покрытия. Датчики могут включать в себя датчики приближения для обнаружения присутствия заготовок, датчики потока материала покрытия и датчики температуры для УФ-ламп. Исполнительные механизмы могут включать в себя двигатели конвейера, насосы для материала покрытия и реле для УФ-ламп.
- Язык программирования: ПЛК поддерживают различные языки программирования, такие как релейная логика, структурированный текст и функциональные блок-схемы. Выберите язык, который вам знаком или который широко используется в вашей отрасли.
- Коммуникационные возможности: ПЛК должен иметь возможность взаимодействовать с другими устройствами в системе, например, с человеко-машинным интерфейсом (HMI) для управления и мониторинга со стороны оператора.
Шаг 3. Разработайте логику управления
После того, как вы выбрали ПЛК, вы можете приступить к разработке логики управления. Логика управления определяет, как различные компоненты линии УФ-покрытия взаимодействуют друг с другом. Вот некоторые ключевые аспекты, которые следует учитывать:
- Управление конвейером: Скорость конвейера должна регулироваться в зависимости от типа заготовки и процесса нанесения покрытия. Вы можете использовать частотно-регулируемый привод (ЧРП) для управления скоростью двигателя конвейера. ПЛК может отправлять сигнал на ЧРП для регулировки скорости в соответствии с запрограммированными параметрами.
- Управление УФ-лампой: Интенсивность УФ-ламп можно контролировать, регулируя источник питания. ПЛК может контролировать температуру УФ-ламп и регулировать мощность для поддержания постоянной интенсивности. Вы также можете запрограммировать ПЛК на включение и выключение УФ-ламп в соответствующее время, в зависимости от положения заготовок на конвейере.
- Контроль материала покрытия: Скорость потока материала покрытия можно контролировать с помощью насоса. ПЛК может регулировать скорость насоса, чтобы обеспечить постоянную толщину покрытия. Вы также можете использовать контур обратной связи с датчиком расхода, чтобы контролировать фактический расход и вносить необходимые корректировки.
Шаг 4. Внедрение функций безопасности
Безопасность имеет первостепенное значение в любой промышленной системе, включая линии УФ-покрытия. Система управления должна включать в себя следующие средства безопасности:
- Кнопки аварийной остановки: Установите кнопки аварийной остановки в удобных местах вдоль линии УФ-покрытия. При нажатии кнопки аварийной остановки ПЛК должен немедленно остановить все двигатели и выключить УФ-лампы.
- Защитные блокировки: Используйте защитные блокировки, чтобы предотвратить работу линии УФ-покрытия при несоблюдении определенных условий. Например, если дверца доступа к камере УФ-отверждения открыта, ПЛК должен предотвратить включение УФ-ламп.
- Защита от перегрузки по току и перегрева: ПЛК должен контролировать ток и температуру двигателей и УФ-ламп. При обнаружении перегрузки по току или перегреву ПЛК должен предпринять соответствующие действия, например, отключить соответствующий компонент.
Шаг 5. Разработка интерфейса HMI
Человеко-машинный интерфейс (HMI) позволяет операторам взаимодействовать с системой управления. HMI должен обеспечивать удобный интерфейс для настройки и контроля параметров линии УФ-покрытия. Вот некоторые особенности, которые следует учитывать:
- Настройка параметров: Операторы должны иметь возможность устанавливать скорость конвейера, интенсивность УФ-лампы, скорость потока покрытия и другие параметры через HMI. HMI также должен обеспечивать возможность сохранять и вызывать различные наборы параметров для разных заготовок или процессов нанесения покрытия.
- Мониторинг состояния: HMI должен отображать текущее состояние линии УФ-покрытия, например, скорость конвейера, интенсивность УФ-лампы и скорость потока покрытия. Он также должен обеспечивать оповещения и предупреждения в случае обнаружения каких-либо аномальных условий.
- Управление рецептами: HMI может поддерживать управление рецептами, позволяя операторам выбирать разные рецепты покрытия для разных заготовок. Каждый рецепт может включать набор предварительно определенных параметров скорости конвейера, интенсивности УФ-лампы и расхода покрытия.
Шаг 6. Тестирование и отладка
После программирования системы управления необходимо тщательно ее протестировать и отладить. Начните с небольшого испытания с использованием макетов заготовок. Проверьте следующее:
- Точность параметра: Убедитесь, что скорость конвейера, интенсивность УФ-лампы и расход покрытия установлены правильно в соответствии с запрограммированными параметрами.
- Ответ системы: Проверьте реакцию системы управления на различные входные сигналы, такие как запуск и остановка конвейера, включение и выключение УФ-ламп и регулировка расхода покрытия.
- Функции безопасности: Проверьте кнопки аварийной остановки, защитные блокировки и защиту от перегрузки по току/перегреву, чтобы убедиться, что они работают правильно.
Шаг 7: Оптимизация и обслуживание
После того как система управления будет запущена и заработает, вы сможете продолжить ее оптимизацию на основе фактических производственных данных. Контролируйте качество покрытия, эффективность производства и энергопотребление. При необходимости внесите изменения в программу для повышения производительности.
Регулярное обслуживание системы управления также имеет решающее значение. Проверьте ПЛК, датчики, исполнительные механизмы и другие компоненты на наличие признаков износа или повреждения. Своевременно заменяйте любые неисправные компоненты, чтобы обеспечить надежную работу линии УФ-покрытия.
Заключение
Программирование системы управления линией УФ-лакирования – сложная, но интересная задача. Следуя инструкциям, изложенным в этом сообщении блога, вы можете быть уверены, что ваша линия УФ-покрытия работает эффективно и производит высококачественную продукцию с покрытием.
Если вы заинтересованы в нашемЦех УФ-покраски,Линия металлизации УФ-покрытия, илиУФ окрасочная машина, пожалуйста, свяжитесь с нами для получения дополнительной информации и обсуждения ваших конкретных требований. Мы стремимся предоставить вам лучшие решения для ваших потребностей в УФ-покрытии.
Ссылки
- «Промышленная автоматизация: базовый курс», Питер Нахтвей
- «Программирование ПЛК для чайников», Джон Грин